język
Wiadomości branżowe
Jak wybrać odpowiedni przegub homokinetyczny do samochodowych układów napędowych: techniczny przewodnik dla kupującego
Funkcja przegubu homokinetycznego w układzie napędowym pojazdu
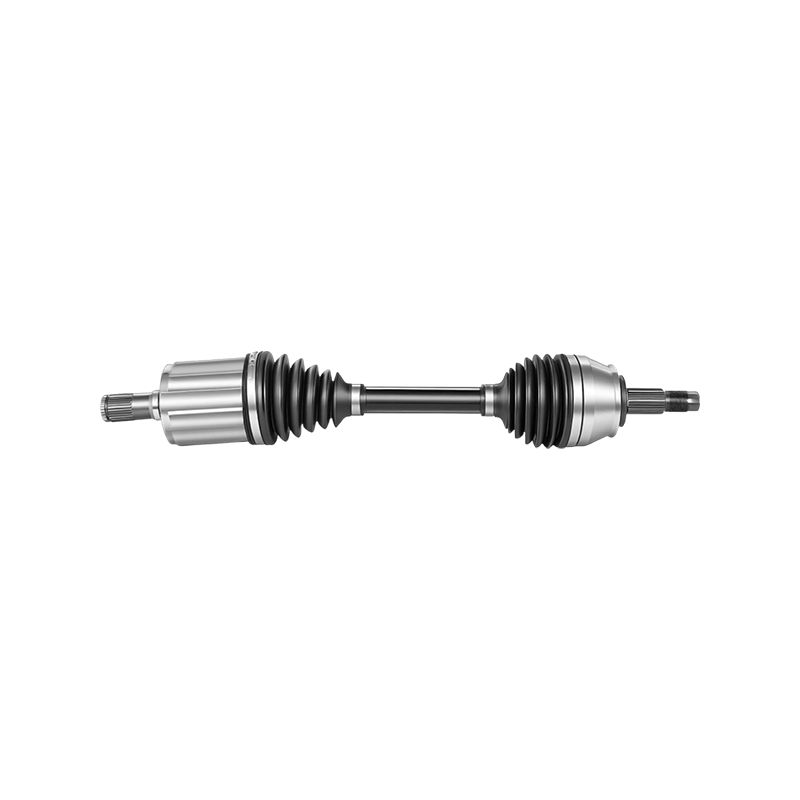
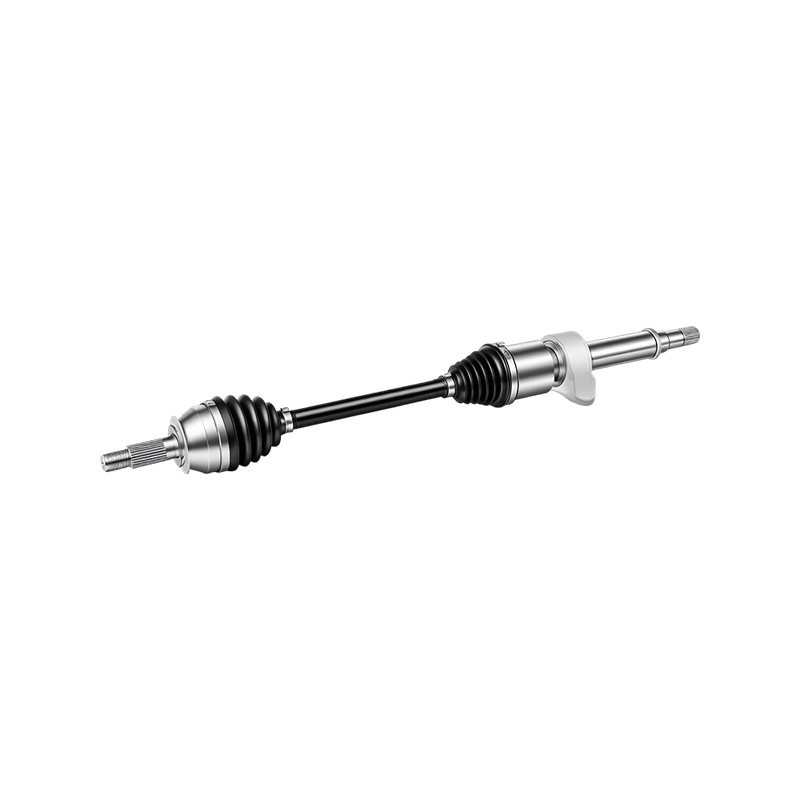
A przegub o stałej prędkości znajduje się pomiędzy przekładnią a piastą koła, przenosząc moc obrotową przy stałej prędkości kątowej, nawet gdy skok zawieszenia zmienia kąt jazdy. W przeciwieństwie do przegubu uniwersalnego, który powoduje wahania prędkości podczas pracy pod kątem, odpowiednio zaprojektowany przegub homokinetyczny zapewnia płynne przekazywanie momentu obrotowego zarówno poprzez blokadę układu kierowniczego, jak i kompresję zawieszenia. Właśnie dlatego platformy z napędem na przednie i na wszystkie koła opierają się prawie wyłącznie na przegubach homokinetycznych, a nie na starszych konstrukcjach typu kardanowego.
W przypadku inżynierów i zespołów zakupowych pozyskujących komponenty zamienne lub OEM proces wyboru rzadko jest tak prosty, jak dopasowanie numeru części. Masa pojazdu, wyjściowy moment obrotowy, zakres przegubów i cykl pracy – wszystko to kształtuje geometrię przegubów, konstrukcję klatki i materiał osłony, które wytrzymają w terenie. Nieprawidłowy wybór nie tylko skraca żywotność; może powodować wibracje, zmianę wyczucia układu kierowniczego, a w poważnych przypadkach awarię układu napędowego przy prędkości autostradowej.
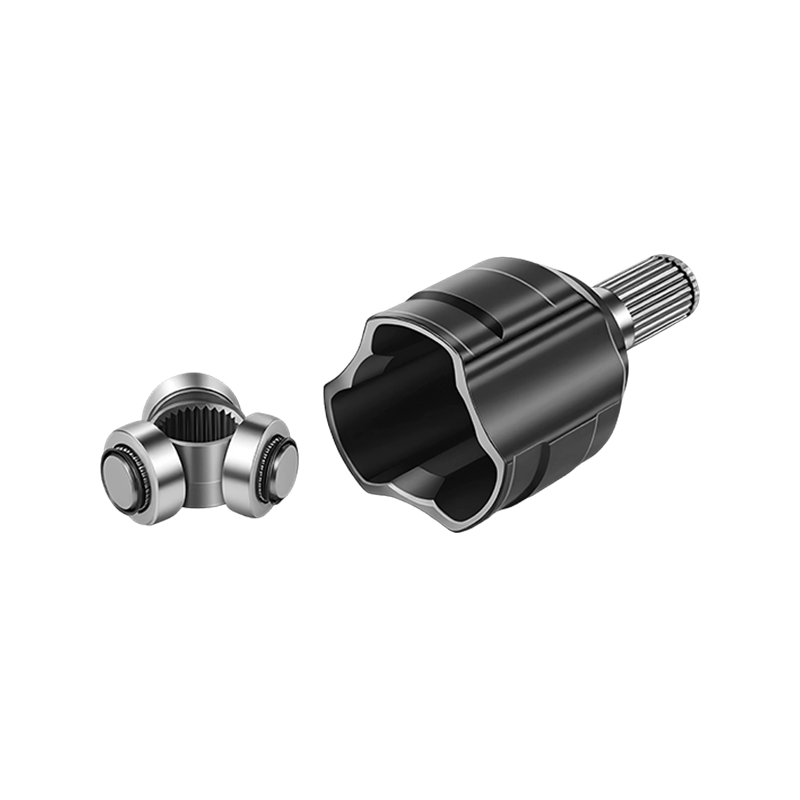
W tym przewodniku omówiono kryteria techniczne odróżniające niezawodne złącze od tego, które ulegnie przedwczesnej awarii, obejmujące typy połączeń, badania materiałowe, diagnostykę zużycia, ocenę dostawcy i kalkulacje kosztów, które mają znaczenie w całym okresie eksploatacji floty lub serii produkcyjnej.
Układ układu napędowego kształtuje również rozkład obciążenia, jaki każde złącze widzi przez cały okres jego użytkowania. Limuzyna z napędem na przednie koła przeważnie wymaga, aby przeguby zewnętrzne przekazywały stały moment obrotowy przy umiarkowanych kątach skrętu, podczas gdy kompaktowy crossover z krótszym rozstawem osi i mniejszym promieniem skrętu codziennie przesuwa te same przeguby bliżej maksymalnego limitu przegubu. Układy z napędem na wszystkie koła i układy napędu na cztery koła w niepełnym wymiarze godzin dodają kolejną zmienną, ponieważ przełożenia podziału mocy i blokowane mechanizmy różnicowe mogą chwilowo przekazać znacznie większą część momentu obrotowego przez pojedynczą oś, niż kiedykolwiek widziałaby porównywalna platforma z napędem na przednie koła. Zrozumienie, gdzie w tym spektrum znajduje się dany pojazd lub zastosowanie floty, jest pierwszym praktycznym krokiem przed porównaniem numerów części lub ofert dostawców, ponieważ zawęża pole do rodzin połączeń, które zostały faktycznie zaprojektowane dla danej kombinacji obciążenia i kąta, a nie tych, które jedynie pasują do wzoru śrub, co pozwala zaoszczędzić czas na dalszej części procesu oceny.
Rodzaje przegubów homokinetycznych: konstrukcje stałe i wgłębne
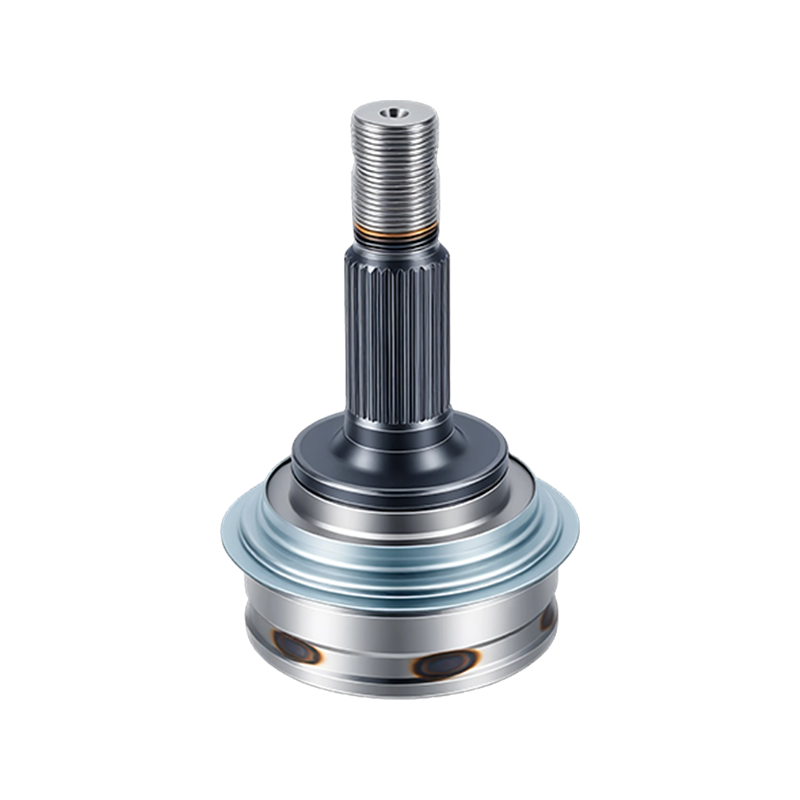
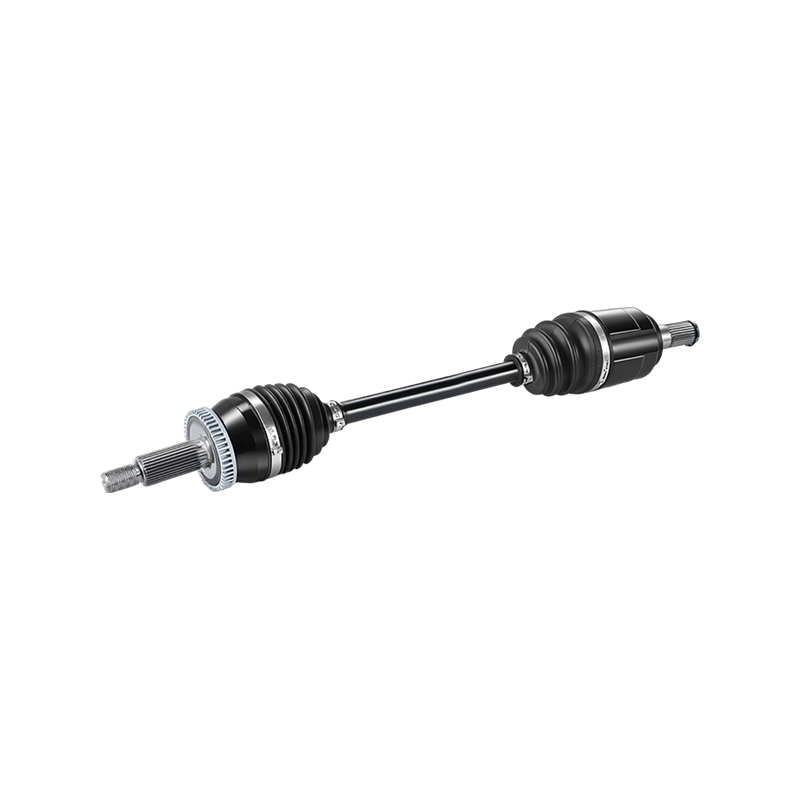
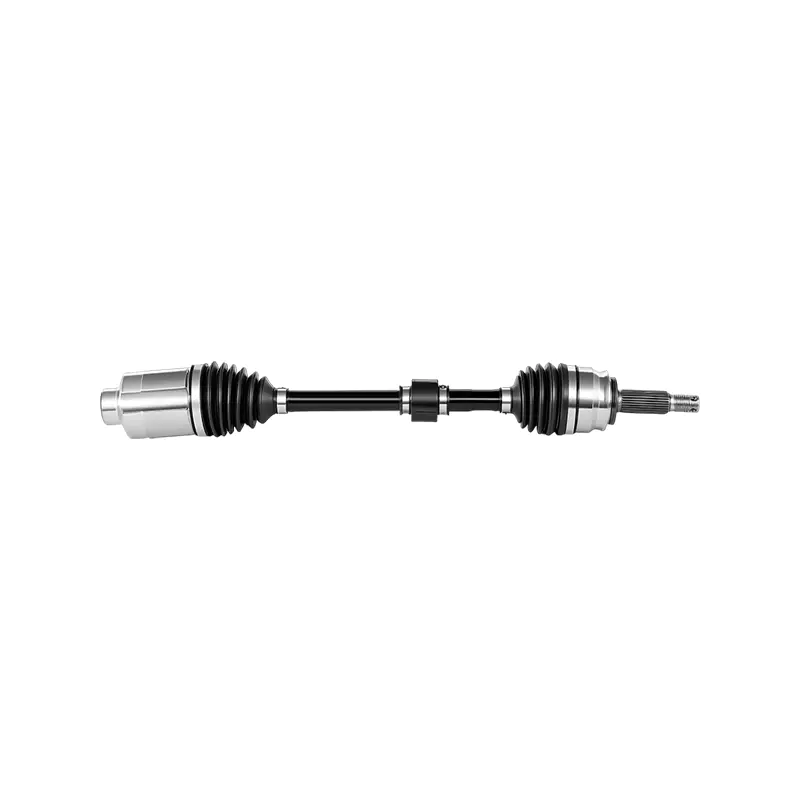
Każda oś napędowa wykorzystuje dwa przeguby o różnych zadaniach. Przegub zewnętrzny, znajdujący się najbliżej koła, musi wytrzymywać duże kąty skrętu, ale bardzo mały ruch osiowy. Przegub wewnętrzny, znajdujący się bliżej skrzyni biegów, wytrzymuje mniejszy kąt, ale musi uwzględniać skracanie i wydłużanie osi występujące w miarę przemieszczania się zawieszenia w trakcie jego skoku. Te dwa wymagania doprowadziły do powstania dwóch szerokich wspólnych rodzin.
| Typ złącza | Typowa lokalizacja | Maksymalna artykulacja | Zagłębienie osiowe |
|---|---|---|---|
| Naprawiono (w stylu Rzeppy) | Silnik zaburtowy | 45 do 50 stopni | Minimalne |
| Tłoczenie (w stylu statywu) | Na pokładzie | 20 do 26 stopni | Do 50 mm |
| Zanurzanie z podwójnym przesunięciem | Na pokładzie, high-travel platforms | 22 do 24 stopni | Do 60 mm |
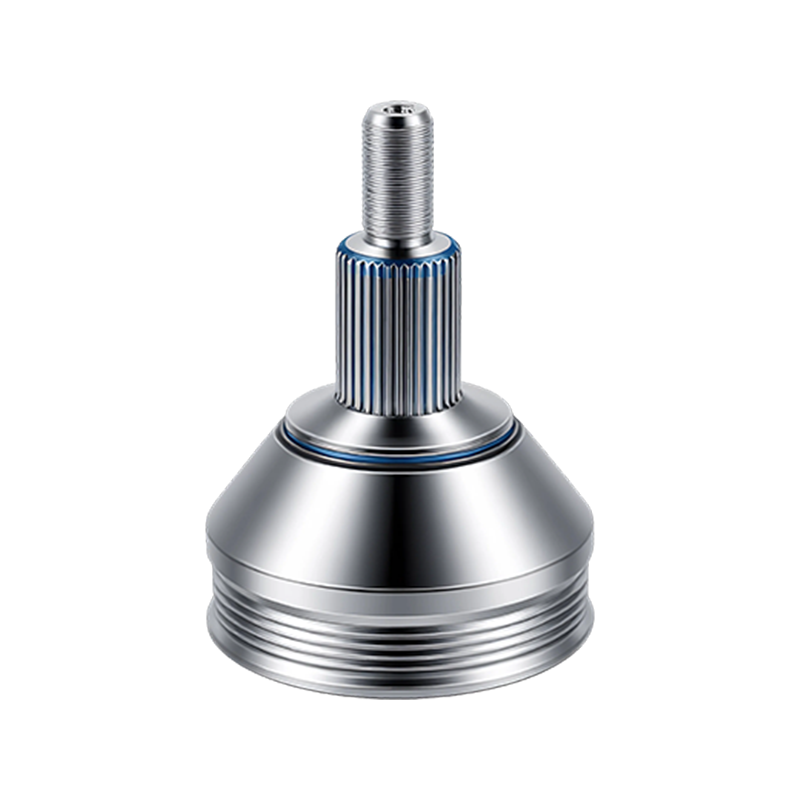
Przeguby stałe wykorzystują układ klatki i kulek, który utrzymuje punkt środkowy w miejscu, umożliwiając jednocześnie zmianę kąta skrętu, dlatego dominują w zastosowaniach zaburtowych w prawie każdym samochodzie z napędem na przednie koła. Natomiast w przegubach wgłębnych zastosowano łożyska trójnożne lub przesunięte gąsienice kulkowe, które umożliwiają wsuwanie i wysuwanie wału, pochłaniając zmiany długości spowodowane geometrią zawieszenia, bez przenoszenia tego ruchu na piastę koła.
Niedopasowanie tych konstrukcji, na przykład montaż złącza o niskim zanurzeniu w zastosowaniu wewnętrznym z długim skokiem zawieszenia, jest jednym z najczęstszych błędów w zakresie zaopatrzenia w prace związane z wymianą na rynku wtórnym. Złącze może zostać prawidłowo dokręcone i nawet działać przez krótki czas, ale zawiąże się lub ulegnie uszkodzeniu na długo przed znamionowym okresem międzyobsługowym.
Geometria koszyka to druga zmienna, którą łatwo przeoczyć przy porównywaniu połączeń, które w przeciwnym razie wydają się identyczne w arkuszu specyfikacji. Klatka utrzymuje kulki w odpowiedniej pozycji, umożliwiając im toczenie się po torach podczas ruchu przegubu, a niewielkie różnice w kształcie kieszeni lub kącie okna zmieniają równomierny rozkład obciążenia na kulę ustawioną przy ekstremalnych kątach skrętu. Klatka zaprojektowana z dużym prześwitem okiennym zwykle pracuje chłodniej i ciszej w pobliżu granicy przegubu, co ma znaczenie w przypadku pojazdów kompaktowych, które regularnie skręcają blisko pełnego zablokowania podczas manewrów przy małych prędkościach, takich jak parkowanie. I odwrotnie, ciaśniejsza konstrukcja klatki może poprawić sztywność skrętną kosztem maksymalnego kąta, co jest rozsądnym kompromisem w przypadku platform zorientowanych na osiągi, które rzadko osiągają pełną blokadę układu kierowniczego, ale charakteryzują się utrzymującym się wysokim momentem obrotowym.
Wybór materiału i precyzja produkcji
Gąsienice kulkowe, klatka i bieżnia wewnętrzna przegubu homokinetycznego działają pod powtarzającym się obciążeniem punktowym przy dużej prędkości obrotowej, zatem wybór stopu i proces obróbki cieplnej determinują trwałość zmęczeniową bardziej niż prawie jakakolwiek inna zmienna. W większości połączeń wysokiej jakości wykorzystuje się stal stopową średniowęglową, utwardzaną dyfuzyjnie w procesach indukcyjnych lub nawęglania do twardości powierzchni w zakresie od 58 do 62 HRC, przy jednoczesnym zachowaniu twardszego, bardziej plastycznego rdzenia, odpornego na pękanie pod obciążeniem udarowym.
Oprócz samego stopu, precyzja wymiarowa rowków kulkowych decyduje o równomiernym rozłożeniu obciążenia na sześć lub osiem kulek w typowym przegubie. Rowki obrobione poza dopuszczalną tolerancją wymiarową skupiają obciążenie na mniejszej liczbie punktów styku, co przyspiesza wżery powierzchniowe i ostatecznie powoduje odgłos klikania, który większość kierowców kojarzy z uszkodzonym przegubem zaburtowym. Renomowane linie produkcyjne weryfikują geometrię rowka za pomocą współrzędnościowych urządzeń pomiarowych na podstawie próbek, a nie tylko podczas kontroli montażu końcowego.
Specyfikacja smaru jest często traktowana później na etapie zakupu, mimo to odgrywa ona bezpośrednią rolę w trwałości zmęczeniowej, podobnie jak w metalurgii. Smar do przegubów homokinetycznych zawiera dodatki odporne na ekstremalne naciski, których zadaniem jest utrzymanie warstwy ochronnej w warunkach bardzo wysokich nacisków stykowych wytwarzanych na styku kula-gąsienica, czyli w warunkach, na które nie jest przystosowany smar do podwozi ogólnego przeznaczenia. Pakiet dodatków musi również pozostać stabilny w szerokim zakresie temperatur, ponieważ złącze w pobliżu wydechu lub turbosprężarki w niektórych silnikach z poprzecznym układem może wytrzymać utrzymującą się temperaturę znacznie wyższą od tej, jakiej kiedykolwiek doświadczyłby bagażnik umieszczony blisko koła. Przeglądanie arkusza danych smaru dostarczonego wraz z przegubem, zamiast zakładać, że smar marki producenta jest równoważny, to proste sprawdzenie, które pozwala wykryć zaskakującą liczbę komponentów niespełniających norm, zanim dotrą one do montażu.
Odczytywanie znaków ostrzegawczych zużycia przegubów CV
Zużycie przegubu homokinetycznego ma charakter postępujący i w większości przypadków jest wykrywalne na długo przed całkowitą awarią. Rozdarty lub pęknięty osłona to najwcześniejszy i najłatwiejszy do uniknięcia punkt awarii, ponieważ umożliwia ucieczkę smaru i przedostawanie się zanieczyszczeń, co znacznie przyspiesza zużycie gąsienic kulkowych pod spodem.
Gdy zaczyna się zanieczyszczenie, zużycie przyspiesza, a nie postępuje w stałym tempie, co znajduje odzwierciedlenie w stromej krzywej pokazanej powyżej, gdy złącze przekracza około dwie trzecie swojego znamionowego okresu użytkowania. Najbardziej wiarygodne wskaźniki terenowe obejmują:
- Rytmiczne klikanie lub trzaskanie podczas ostrych zakrętów, zwykle wskazujące na zużyte przeguby zaburtowe
- Uczucie stukania podczas przyspieszania lub zwalniania, często związane ze zużyciem wewnętrznych przegubów
- Widoczny smar rozsypujący się po wewnętrznej stronie koła, wskazujący na podarty bagażnik
- Wibracje nasilające się wraz z prędkością pojazdu, co może wskazywać na niewyważenie wału w wyniku zużycia przegubów
Rutynowa kontrola osłony podczas zaplanowanych okresów serwisowych pozostaje najbardziej opłacalnym sposobem zapobiegania całkowitej wymianie przegubów, ponieważ sam osłona zwykle kosztuje ułamek całego montażu.
Przydatną techniką w terenie pozwalającą na wykrycie, który przegub powoduje usterkę związaną z hałasem, jest jazda pojazdem po wolnym, ciasnym okręgu w obu kierunkach, słuchając przy otwartym oknie, ponieważ problem ze stawem zewnętrznym zazwyczaj powoduje głośniejsze kliknięcie podczas odwracania się od uszkodzonej strony. Problemy z wgłębiającymi się przegubami wewnętrznymi są zwykle trudniejsze do wyizolowania na podstawie samego ucha, a kontrola podniesionego pojazdu z obciążonym i nieobciążonym kołem podczas sprawdzania luzów w obudowie przegubu jest ogólnie bardziej niezawodna niż poleganie na lokalizacji hałasu podczas testu drogowego. Technicy pracujący nad dużą liczbą skarg dotyczących układu napędowego często prowadzą prosty dziennik decyzji łączący wzór hałasu, pomiary luzu przy obciążeniu i nieobciążeniu oraz ostateczną przyczynę pierwotną, ponieważ tego rodzaju wewnętrzny zapis poprawia z czasem dokładność diagnostyczną w znacznie większym stopniu niż poleganie na pojedynczym objawie w izolacji.
Porównanie typów przegubów homokinetycznych pod kątem kluczowych wskaźników wydajności
Podczas określania złącza dla nowego zastosowania lub oceny złącza samochodowy przegub CV Według katalogu dostawcy w praktyce największe znaczenie mają trzy wskaźniki wydajności: maksymalny kąt przegubu, przenoszony moment obrotowy oraz zachowanie w zakresie hałasu, wibracji i intensywności przy prędkościach autostradowych. Poniższy wykres przedstawia wspólne rodziny wspólne według tych trzech czynników w oparciu o znormalizowany indeks.
Przeguby stałe uzyskują najwyższe wyniki w indeksie złożonym, głównie ze względu na ich szeroki zakres przegubów i niską sygnaturę NVH, co wyjaśnia ich dominację w pozycjach zewnętrznych na prawie każdym peronie pasażerskim. Połączenia z rowkami poprzecznymi zamieniają pewien zakres przegubów na bardziej zwarty pakiet, który pasuje do zastosowań z małymi prześwitami, ale generalnie ogranicza ich zastosowanie do platform o niższym momencie obrotowym.
Warto zauważyć, że powyższy wskaźnik kompozytowy jest raczej ogólnym porównaniem inżynieryjnym niż rankingiem części pojedynczego dostawcy, a rzeczywiste wyniki w dalszym ciągu w dużym stopniu zależą od omówionej wcześniej jakości materiału i tolerancji produkcyjnej. Dwa połączenia z tej samej rodziny projektów mogą wykazywać zauważalnie różne wyniki zmęczenia w zależności od konsystencji obróbki cieplnej, dlatego typ połączenia należy traktować jako filtr początkowy przy podejmowaniu decyzji o zaopatrzeniu, a nie ostatnie słowo określające, którą konkretną część kupić.
Praktyczne ramy zaopatrzenia i oceny dostawców
Zespoły zakupowe oceniające nowy wspólny dostawca CV skorzystaj z ustrukturyzowanej sekwencji kwalifikacji, zamiast polegać na wysyłce pojedynczej próbki. Poniższy schemat przedstawia pięcioetapowy proces stosowany w większości programów zaopatrzenia przemysłowego.
Przegląd certyfikacji materiałów powinien potwierdzać gatunek stopu, specyfikację obróbki cieplnej i zapisy z badań twardości, a nie akceptować ogólny arkusz danych. Testy na stanowisku badawczym, najlepiej obejmujące cykl zmęczenia skrętnego i test wytrzymałości na zginanie bagażnika, dają obiektywną podstawę do porównania dwóch dostawców oferujących wizualnie identyczne części. Audyt procesu w obiekcie, nawet zdalny, przeprowadzany za pomocą instruktaży wideo i dokumentacji procesu, ujawnia, czy kontrola odbywa się na właściwych etapach, a nie tylko na etapie końcowego pakowania.
| Kryterium oceny | Waga | Co zweryfikować |
|---|---|---|
| Identyfikowalność materiału | 25 procent | Certyfikaty huty dopasowane do numerów partii |
| Spójność wymiarowa | 25 procent | Raporty CMM dotyczące wielu partii produkcyjnych |
| Dane z testów zmęczeniowych | 20 procent | Niezależne lub zewnętrzne testy cykli |
| Jakość buta i smaru | 15 procent | Arkusz specyfikacji trwałości i specyfikacji smaru |
| Spójność dostaw | 15 procent | Terminowa realizacja ostatnich zamówień |
Całkowity koszt posiadania: cena a wartość długoterminowa
Najniższa cena jednostkowa rzadko powoduje najniższy koszt całkowity po uwzględnieniu roszczeń gwarancyjnych, robocizny związanej z przedwczesną wymianą i przestojów. Poniższe porównanie ilustruje, jak wskaźnik awaryjności w znamionowym oknie serwisowym przesuwa efektywny koszt jednostkowy w trzech poziomach cenowych.
Części budżetowe często mają cenę nabycia o 20–30 procent niższą od opcji średniej klasy, ale wyższy wskaźnik awaryjności na początku często niweczy oszczędności w ciągu pierwszych dwóch okresów międzyobsługowych po uwzględnieniu robocizny. Operatorzy flot i producenci o przewidywalnych cyklach pracy na ogół stwierdzają, że komponenty średniej klasy lub komponenty premium, pozyskiwane od dostawców, którzy mogą wykazać spójne dane z testów zmęczeniowych, zapewniają niższy koszt w przeliczeniu na milę usługi, mimo że cena naklejki jest wyższa.
Przydatnym sposobem wewnętrznego sformułowania tej decyzji jest obliczenie kosztu na milę oczekiwanego okresu użytkowania, a nie kosztu na jednostkę, biorąc pod uwagę godziny pracy zarówno w przypadku oryginalnej instalacji, jak i wszelkiej przewidywanej wcześniejszej wymiany. W przypadku floty składającej się z dziesiątek lub setek pojazdów nawet niewielka różnica we wskaźniku awaryjności na początku okresu eksploatacji szybko się zwiększa, ponieważ każda nieplanowana wymiana wiąże się również z kosztami planistycznymi w postaci przestojów pojazdu, które nie są wykazywane na fakturze za części. Wbudowanie tych obliczeń w standardowy szablon zakupów, zamiast porównywania cen jednostkowych w oderwaniu od innych, powoduje przesunięcie decyzji dotyczących zaopatrzenia w stronę dostawców, którzy mogą uzasadnić swoje twierdzenia o niezawodności danymi testowymi, a nie samym językiem marketingowym.
Praktyki instalacyjne wydłużające żywotność
Nawet dobrze wykonane złącze może wcześnie ulec awarii, jeśli praktyki instalacyjne są niespójne. Krótka lista nawyków oddziela instalacje, które osiągnęły pełną żywotność znamionową, od tych, które tego nie robią:
- Nasmaruj złącze smarem zalecanym przez producenta, a nie zwykłym smarem do podwozi, ponieważ pakiety dodatków różnią się w zależności od zastosowania
- Dokręć nakrętkę osi do określonej wartości, używając skalibrowanego klucza, a nie pistoletu udarowego ustawianego na wyczucie
- Sprawdź zaciski osłony pod kątem równego osadzenia i upewnij się, że podczas ponownego montażu nie doszło do zakleszczenia
- Po montażu obróć kierownicę do pełnego zablokowania w obu kierunkach, aby sprawdzić wiązanie przed testami drogowymi
- Zapisz przebieg instalacji, aby móc zaplanować przyszłe inspekcje rozruchu w oparciu o znany poziom bazowy
Czynności te zajmują tylko kilka dodatkowych minut na oś, ale znacząco zmniejszają liczbę roszczeń gwarancyjnych we flocie i warsztacie naprawczym, ponieważ duża część wczesnych awarii połączeń ma swoje źródło w zanieczyszczeniu smarem lub nieprawidłowym momencie obrotowym, a nie w samym podzespole.
Sklepy, które śledzą jakość instalacji i wydajność części, często stwierdzają, że podczas analizy roszczeń gwarancyjnych trudno jest je rozdzielić, co jest kolejnym powodem, dla którego spójna lista kontrolna instalacji zwraca się w przypadku dużego nakładu pracy, a nie tylko w przypadku okazjonalnych napraw.
Często zadawane pytania
P1: Jak długo powinien wytrzymać przegub homokinetyczny w normalnych warunkach jazdy?
Większość połączeń jest przystosowana do przebiegu znacznie przekraczającego 160 000 km, jeśli bagażnik pozostaje nienaruszony i używany jest fabrycznie zalecany smar, chociaż cykl pracy, narażenie na sól drogową i styl jazdy mają wpływ na rzeczywistą żywotność.
P2: Czy podartą osłonę CV można naprawić bez wymiany całego przegubu?
Czasem but można wymienić samodzielnie, jeśli zostanie wcześnie wykryty i złącze nie zostało jeszcze narażone na zanieczyszczenie, jednak gdy piasek przedostanie się do gąsienic kulek, wymiana samego buta nie przywróci pełnej żywotności.
P3: Czy klikające kliknięcie jest zawsze oznaką uszkodzenia przegubu silnika zaburtowego?
Kliknięcie podczas skrętów jest jednym z najbardziej wiarygodnych wskaźników zużycia przegubów silnika zaburtowego, choć przed zamówieniem części zamiennej warto sprawdzić, czy dźwięk zmienia się wraz z kierunkiem skrętu i kątem skrętu.
P4: Czy pojazdy z napędem na wszystkie koła wywierają większe obciążenie na przeguby homokinetyczne niż pojazdy z napędem na przednie koła?
Układy napędu na wszystkie koła mogą poddawać tylne lub środkowe przeguby różnym momentom obrotowym, ale obciążenie poszczególnych przegubów zależy bardziej od kąta przegubu i dostarczania momentu obrotowego niż od samego układu układu napędowego.
P5: Jaki jest najczęstszy błąd przy hurtowym zamawianiu przegubów zamiennych?
Wybieranie części wyłącznie na podstawie zgodności ceny i numeru części, bez sprawdzania certyfikatów materiałowych lub żądania danych z testów zmęczeniowych, jest najczęstszą przyczyną niespójnej jakości w przypadku zamówienia zbiorczego.
P6: Czy gatunek wspólnego materiału ma znaczący wpływ na cenę?
Stal stopowa nawęglana ze zweryfikowaną obróbką cieplną zwykle kosztuje więcej niż zamienniki utwardzane na wskroś, ale różnica stanowi zazwyczaj niewielki ułamek całkowitego kosztu jednostkowego w stosunku do zapewnianego przez nią wzrostu niezawodności.
- Email: zyqya@qq.com
- Tel: +86-576-87209702
- Mob: +86-13906546241
- Sales Tel: +86-15098852690/19861808468
- Whatsapp: +86-13656869496
- Add: Nr 9 Xingyuan Road, park samochodów i motocykli rolniczych, miasto Yuhuan, prowincja Zhejiang, Chiny
Prawa autorskie © Yuhuan Bayzo Machinery Co., Ltd. Wszelkie prawa zastrzeżone.
Dostawcy komponentów układu napędowego OEM/ODM